Incontri un collo di bottiglia nel tuo progetto di display embedded?
Non lasciare che integrazioni complesse o problemi di supply chain rallentino il tuo time-to-market. Prenota una consulenza gratuita con il team di esperti RJY per un supporto su misura in progettazione e produzione.
Come Selezionare un TFT LCD per un HMI di una Macchina per Imballaggio Industriale
Pubblicato:
Lettura di 8 minuti
Aggiornato:
Una macchina di confezionamento può combinare stazioni meccaniche, nastri trasportatori, sensori, attuatori pneumatici o servoazionati, logica PLC, controllo del movimento, funzioni di sicurezza, gestione delle ricette e un'interfaccia operatore. Un display TFT LCD può rendere l'interfaccia operatore più efficace, ma non è il PLC, il controllore di movimento o il sistema di sicurezza.
Per un OEM di macchinari, la domanda utile non è semplicemente “Quale touchscreen dovremmo installare?”. Il display deve supportare il flusso di lavoro effettivo per il funzionamento normale, il cambio prodotto, la manutenzione, il ripristino guasti e la configurazione consentita, adattandosi al contempo all'host HMI, al contenitore e all'architettura della macchina selezionati.
Questa guida spiega come selezionare un display TFT LCD per un HMI di una macchina di confezionamento industriale senza confondere il livello del display con il controllo macchina, il controllo del movimento, il video esterno, l'input tattile o le funzioni di sicurezza.
Separare l'HMI dall'Architettura di Controllo Macchina
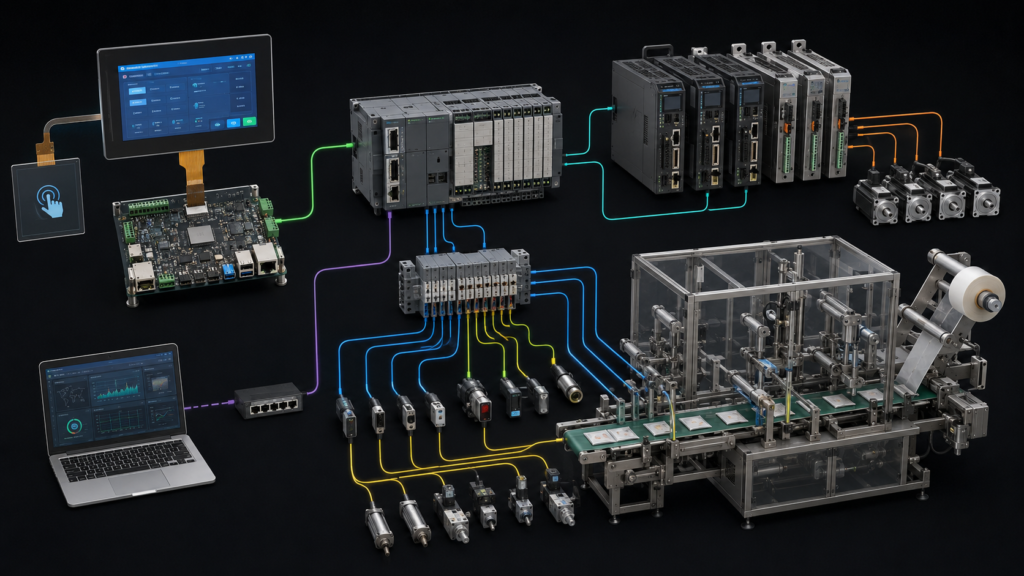
Una macchina di confezionamento pratica ha diversi livelli distinti. L'HMI presenta le informazioni della macchina e accetta le richieste consentite dell'operatore. L'host HMI renderizza la grafica e gestisce il software del display e del touch. Un PLC o un sistema di controllo macchina coordina la sequenza definita delle apparecchiature. I controllori di movimento, gli azionamenti, i sensori, i componenti pneumatici e le stazioni meccaniche svolgono i loro ruoli separati all'interno del progetto completo della macchina.
Questi livelli possono essere alloggiati nello stesso contenitore della macchina, ma non dovrebbero essere specificati come intercambiabili. Un display TFT LCD non esegue la logica PLC, non stabilisce la precisione del movimento, non determina la qualità del prodotto né fornisce una funzione di sicurezza. L'input tattile non è nemmeno un sostituto dei controlli di emergenza o di sicurezza macchina dedicati richiesti dal progetto completo dell'apparecchiatura.
Sistema di macchina di confezionamento che mostra HMI TFT separato, PLC, hardware di movimento, sensori, attuatori e workstation remota
Per le apparecchiature di confezionamento, un modello di stato comune può aiutare a creare un'esperienza operatore più coerente lungo una linea. OMAC descrive PackML come uno standard di automazione inteso a supportare stati macchina coerenti e scambio di dati tra sistemi di confezionamento.1 Un HMI può presentare gli stati della macchina e le richieste consentite, ma il display non è la fonte della logica di stato stessa.
Iniziare dal flusso di lavoro dell'operatore
Le dimensioni e la risoluzione del pannello dovrebbero seguire l'effettiva sequenza delle attività. Una macchina compatta form-fill-seal può necessitare di uno stato corrente chiaro, selezione prodotto, priorità allarmi, prompt di configurazione e viste di manutenzione di base. Una cartonatrice più grande, un impacchettatore di casi o una linea integrata possono necessitare di informazioni aggiuntive sulle ricette, stato a livello di stazione, guida al cambio formato, contatori di produzione, accesso utente e funzioni di servizio.
Creare schermate rappresentative prima di selezionare il pannello. Includere la profondità di navigazione reale, le varianti di prodotto previste, i nomi delle ricette, gli scenari di allarme, i ruoli utente, i target tattili, le azioni di manutenzione e la distanza di visione dell'operatore. Questo previene un errore comune: selezionare un display in base alla diagonale prima di capire quante informazioni devono essere gestite sulla macchina.
Un HMI di confezionamento utile dovrebbe rendere comprensibili la modalità presente, lo stato attivo della macchina, l'azione corrente dell'operatore e il prossimo passo consentito. Non dovrebbe costringere l'operatore a cercare attraverso diagnostiche dettagliate durante la produzione ordinaria, né dovrebbe esporre azioni di configurazione in un modo che entri in conflitto con la strategia di controllo accessi della macchina completata.
Utilizzare i Requisiti di Ricetta e Cambio Formato per Definire l'Interfaccia
Le apparecchiature di confezionamento spesso cambiano tra formati di prodotto, materiali di imballaggio, layout di etichettatura o requisiti di movimentazione a valle. L'HMI dovrebbe aiutare l'operatore a seguire il flusso di lavoro di cambio formato approvato, ma il display stesso non convalida la regolazione meccanica, l'installazione degli utensili, la posizione del sensore, l'idoneità del prodotto o la configurazione finale della macchina.
Definire il contenuto richiesto per un cambio formato: identificazione del prodotto, selezione ricetta consentita, fasi di configurazione, prompt di manutenzione, stato macchina, prerequisiti mancanti e comportamento di ripristino. Determinare quali informazioni devono rimanere visibili mentre un operatore lavora accanto alla macchina e quali informazioni appartengono a una vista di servizio o di ingegneria.
I concetti PackML possono essere rilevanti quando una macchina di confezionamento deve integrarsi con altre apparecchiature di linea perché incoraggiano un modello operativo comune. Il loro utilizzo dovrebbe essere determinato dall'architettura di automazione del progetto; un modulo LCD non rende una macchina compatibile con PackML da solo.2
Abbinare l'Interfaccia del Display all'Host HMI Effettivo
I moduli LCD TFT grezzi utilizzano normalmente un'interfaccia nativa come RGB, LVDS, MIPI DSI o eDP. L'host HMI scelto deve supportare l'esatta interfaccia del pannello, la temporizzazione, il formato pixel, la sequenza di alimentazione, la disposizione dei connettori, l'orientamento del display, il controllo della retroilluminazione e la configurazione software.
Verificare insieme il datasheet del pannello e la documentazione dell'host prima di selezionare i campioni. Controllare l'assegnazione dei pin, la temporizzazione, i livelli di tensione, il routing FPC, la disponibilità del driver del display, la sequenza di avvio, il comportamento di alimentazione, la connessione del controller touch e l'accesso per la manutenzione nella macchina finale.
Se l'host previsto fornisce HDMI mentre il pannello richiede MIPI DSI, RGB, LVDS o eDP grezzi, un cavo passivo non può effettuare la conversione. Il sistema richiede un controller attivo o bridge compatibile che supporti la sorgente video e il pannello esatto. Questo hardware attivo diventa parte del progetto elettrico, software, termico, meccanico e del ciclo di vita.
Anche il supporto del display da parte del processore deve essere considerato deliberatamente. La documentazione dell'interfaccia LCD di NXP descrive un driver per una periferica di interfaccia display definita; non implica una compatibilità universale tra processori, schede carrier, pannelli, cavi e immagini del sistema operativo.3
Mantenere l'Input Tattile Separato dalle Funzioni Video e di Sicurezza
L'interfaccia tattile è separata dal percorso video TFT. Un sensore tattile proiettato-capacitivo o resistivo ha il proprio controller, firmware, connessione, considerazioni di messa a terra e percorso software host. L'interfaccia LCD pilota i pixel sul pannello, mentre il sistema tattile riporta l'input all'host.
La selezione del touch dovrebbe riflettere l'ambiente della macchina e il flusso di lavoro dell'utente. Considerare guanti, condizioni di pulizia, umidità, polvere di confezionamento, dimensione del target, materiale del coperchio, apparecchiature vicine, messa a terra e le conseguenze di un input non intenzionale. Un'affermazione generica che un display “ha touch capacitivo” non è sufficiente per stabilire un uso affidabile in una particolare macchina di confezionamento.
Le azioni critiche della macchina e le funzioni di sicurezza devono essere affrontate dal progetto completo dell'apparecchiatura. Un touchscreen può presentare lo stato della macchina o accettare comandi approvati, ma non dovrebbe essere descritto come un dispositivo di sicurezza semplicemente perché è installato vicino a macchinari di confezionamento.
Integrare il Display con il Contenitore della Macchina
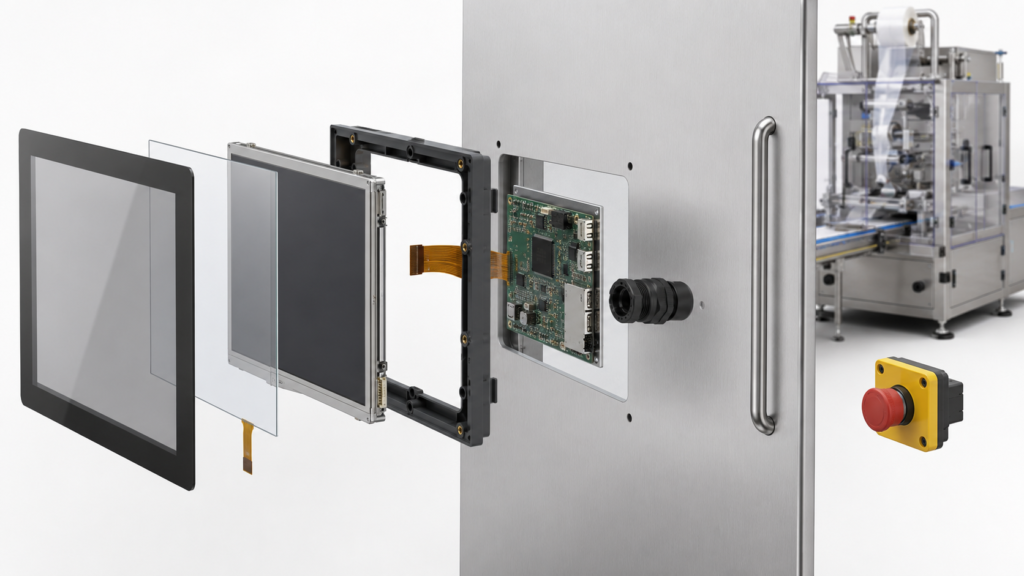
L'HMI finito deve adattarsi alla macchina completata, non solo funzionare su un banco aperto. Rivedere l'area visibile, il ritaglio del contenitore, il metodo di montaggio, la lente di copertura, l'angolo di visione, l'accesso ai connettori, i limiti di piegatura FPC, il percorso dei cavi, il movimento del pannello porta, l'accesso per la manutenzione, le fonti di calore interne e l'illuminazione prevista attorno all'assemblaggio finale del display.
Le apparecchiature di confezionamento possono essere installate in ambienti con pulizie frequenti, riflessi dall'illuminazione della fabbrica, posizioni mutevoli dell'operatore e accesso ripetuto alla macchina. Valutare la leggibilità utilizzando l'angolo di montaggio previsto, il contenuto dell'interfaccia rappresentativo e l'assemblaggio completo del coperchio, piuttosto che basarsi solo su una specifica del pannello nudo.
Esploso di touchscreen TFT, sensore tattile, scheda HMI e assemblaggio porta macchina per apparecchiature di confezionamento
Le prestazioni elettriche, l'idoneità del contenitore, i requisiti di progettazione legati all'igiene, la sicurezza della macchina e la conformità sono proprietà della macchina completata. La selezione di un modulo display da sola non stabilisce nessuno di questi risultati.
Pianificare il Comportamento di Avvio, Guasto e Ripristino
L'HMI dovrebbe comunicare se si sta avviando, è connesso, in manutenzione, in attesa di uno stato macchina o in fase di ripristino da un guasto. Un'interfaccia bloccata, un'indicazione di ricetta obsoleta o una schermata di comunicazione ritardata possono creare confusione nell'operatore se l'applicazione non identifica chiaramente la sua condizione.
Definire il comportamento del display per l'accensione, il riavvio dell'host, la perdita di comunicazione, il caricamento della ricetta, il cambio modalità, l'interruzione del cambio formato, la conferma allarme e il ripristino controllato. L'architettura di controllo macchina dovrebbe determinare quali richieste sono consentite in ciascuna condizione; l'HMI dovrebbe presentare tali informazioni chiaramente.
Non utilizzare la presenza di una schermata di stato come prova che una decisione di allarme, una condizione di sicurezza, un risultato del prodotto o uno stato macchina siano validi. Tali risultati appartengono al progetto completo di controllo e apparecchiatura.
Validare l'HMI Inteso per la Produzione
La validazione dovrebbe utilizzare il display previsto, lo stack tattile, l'host HMI, il contenitore, il cablaggio, il software applicativo, la configurazione rappresentativa della macchina e le condizioni operative previste. L'obiettivo è confermare che l'interfaccia operatore funzioni nel suo contesto previsto; non è quello di dedurre le prestazioni meccaniche, la qualità del prodotto o la conformità alla sicurezza dalla selezione del display.
Un piano di validazione specifico del progetto può includere contenuto dello schermo rappresentativo, posizioni di visione, condizioni tattili, flusso di lavoro relativo alla pulizia, comportamento all'accensione, disponibilità del display, inizializzazione del touch, navigazione delle ricette, interruzione della comunicazione, ritenzione dei cavi, accesso al pannello e ripristino dopo guasti previsti.
Ingegnere che testa un HMI touchscreen di una macchina di confezionamento durante un flusso di lavoro di cambio prodotto
Scrivere i criteri di accettazione prima del congelamento del progetto. Termini come “facile da usare”, “risposta rapida” o “leggibile” necessitano di un contesto definito: il contenuto dello schermo, la posizione di visione, l'azione prevista, la condizione di illuminazione, il tipo di guanto, la dimensione del target e il comportamento di ripristino.
Preparare una richiesta utile per la revisione del display
Per una revisione del display HMI di una macchina di confezionamento, fornire il disegno del contenitore, l'area attiva target, l'orientamento del display, la GUI rappresentativa, il processore o la scheda host, le interfacce display native disponibili, il flusso di lavoro previsto per ricette e cambio formato, i requisiti di touch e copertura, le condizioni di pulizia, i vincoli dei cavi, la sequenza di alimentazione, la fase del progetto e la gamma di domanda stimata.
RJY Display può rivedere le piattaforme display esistenti applicabili e le opzioni di integrazione specifiche del progetto relative a touch, lenti di copertura, retroilluminazione, interfaccia, FPC, coordinamento della scheda controller e adattamento meccanico. La fattibilità dipende dal modulo confermato e dai requisiti dell'applicazione. Non dovrebbe essere interpretato come un impegno a creare qualsiasi dimensione arbitraria di cella LCD da zero o a qualificare una macchina di confezionamento completa.
Un modulo LCD TFT può controllare il PLC o il sistema di movimento in una macchina di confezionamento?
No. Il display LCD TFT presenta informazioni. La logica PLC, il controllo del movimento, il comportamento degli attuatori, la sequenza della macchina e le funzioni di sicurezza appartengono all'architettura completa di automazione e apparecchiatura.
Un touchscreen può rendere una macchina di confezionamento compatibile con PackML?
No. La compatibilità PackML dipende dall'implementazione del controllo macchina e dall'architettura del sistema. Un HMI può presentare stati relativi a PackML e azioni consentite all'operatore, ma il modulo display non implementa lo standard di controllo da solo.
L'HDMI può pilotare direttamente un pannello TFT MIPI, RGB, LVDS o eDP grezzo?
No. Un cavo passivo non può convertire HDMI in un'interfaccia pannello MIPI, RGB, LVDS o eDP grezza. È richiesto un controller attivo o bridge compatibile che supporti sia la sorgente che i requisiti esatti del pannello.
La connessione del touchscreen è la stessa dell'interfaccia video TFT?
No. Il touch normalmente utilizza un sensore, controller, connessione, firmware e percorso software separati. L'interfaccia del display pilota i pixel verso l'LCD, mentre il sistema tattile riporta l'input dell'utente all'host.
Cosa dovrebbe fornire un OEM per una revisione del display HMI di una macchina di confezionamento?
Fornire il disegno del contenitore, l'area attiva target, la GUI rappresentativa, la piattaforma host, le opzioni dell'interfaccia display nativa, il flusso di lavoro per ricette e cambio formato, i requisiti di touch e copertura, le condizioni di pulizia, i vincoli dei cavi, la sequenza di alimentazione, la fase del progetto e la gamma di domanda stimata.
Condividi le dimensioni del display, la risoluzione, l'interfaccia, la luminosità, i requisiti tattili, i requisiti della scheda controller e l'ambiente applicativo.