Stehen Sie bei Ihrem Embedded-Display-Projekt vor einer Herausforderung?
Lassen Sie nicht komplexe Integration oder Lieferkettenprobleme Ihre Markteinführung verzögern. Vereinbaren Sie eine kostenlose Beratung mit dem RJY-Expertenteam für maßgeschneiderte Design- und Fertigungsunterstützung.
So wählen Sie ein TFT-LCD für das HMI einer industriellen Verpackungsmaschine aus
Veröffentlicht:
8 Minuten Lesezeit
Aktualisiert:
Eine Verpackungsmaschine kann mechanische Stationen, Förderbänder, Sensoren, pneumatische oder servogetriebene Aktuatoren, SPS-Logik, Bewegungssteuerung, Sicherheitsfunktionen, Rezeptverwaltung und eine Bedienerschnittstelle kombinieren. Ein TFT-LCD kann die Bedienerschnittstelle effektiver machen, ist aber nicht die SPS, der Bewegungsregler oder das Sicherheitssystem.
Für einen Maschinenhersteller (OEM) lautet die nützliche Frage nicht einfach: “Welchen Touchscreen sollen wir einbauen?” Das Display muss den tatsächlichen Arbeitsablauf für den Normalbetrieb, Produktwechsel, Wartung, Störungsbehebung und zulässige Konfiguration unterstützen und dabei zum ausgewählten HMI-Host, Gehäuse und zur Maschinenarchitektur passen.
Dieser Leitfaden erklärt, wie man ein TFT-LCD für das HMI einer industriellen Verpackungsmaschine auswählt, ohne die Anzeigeschicht mit Maschinensteuerung, Bewegungssteuerung, externem Video, Touch-Eingabe oder Sicherheitsfunktionen zu verwechseln.
Trennen Sie das HMI von der Maschinensteuerungsarchitektur
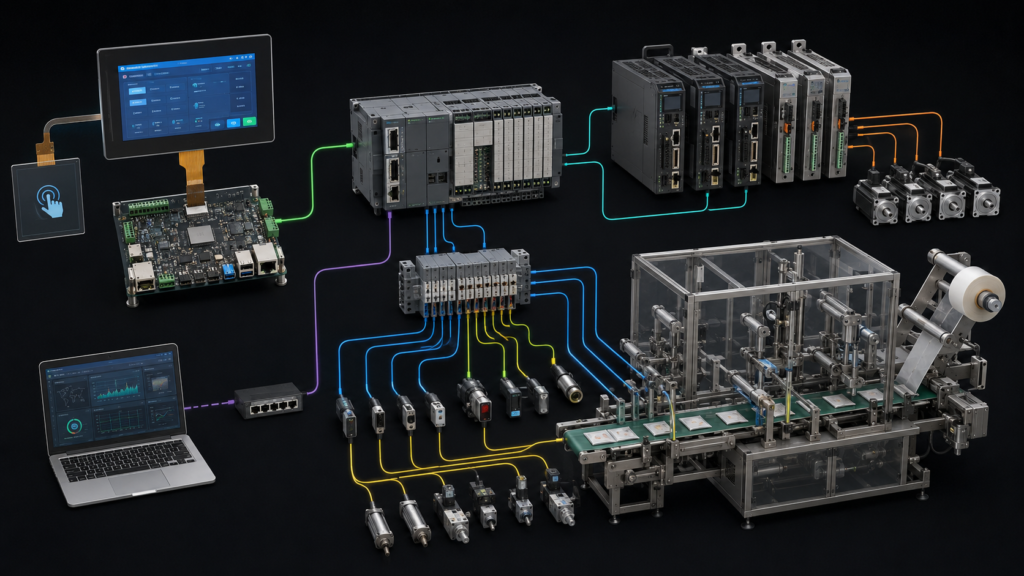
Eine praktische Verpackungsmaschine besteht aus mehreren verschiedenen Schichten. Das HMI präsentiert Maschineninformationen und nimmt zulässige Bedieneranfragen entgegen. Der HMI-Host rendert Grafiken und verwaltet die Display- und Touch-Software. Eine SPS oder ein Maschinensteuerungssystem koordiniert den definierten Geräteablauf. Bewegungssteuerungen, Antriebe, Sensoren, pneumatische Komponenten und mechanische Stationen erfüllen ihre jeweiligen Rollen innerhalb des fertigen Maschinendesigns.
Diese Schichten können sich im selben Maschinengehäuse befinden, sollten aber nicht als austauschbar spezifiziert werden. Ein TFT-LCD führt keine SPS-Logik aus, stellt keine Bewegungsgenauigkeit her, bestimmt keine Produktqualität und bietet keine Sicherheitsfunktion. Die Touch-Eingabe ist ebenfalls kein Ersatz für dedizierte Notfall- oder Maschinensicherheitssteuerungen, die von der gesamten Geräteauslegung gefordert werden.
System einer Verpackungsmaschine mit separatem TFT-HMI, SPS, Bewegungshardware, Sensoren, Aktuatoren und entferntem Arbeitsplatz
Für Verpackungsanlagen kann ein gemeinsames Zustandsmodell helfen, eine konsistentere Bedienererfahrung über eine Linie hinweg zu schaffen. OMAC beschreibt PackML als einen Automatisierungsstandard, der konsistente Maschinenzustände und Datenaustausch über Verpackungssysteme hinweg unterstützen soll.1 Ein HMI kann Maschinenzustände und zulässige Anfragen darstellen, aber das Display ist nicht die Quelle der Zustandslogik selbst.
Beginnen Sie mit dem Arbeitsablauf des Bedieners
Panelgröße und Auflösung sollten der tatsächlichen Aufgabenabfolge folgen. Eine kompakte Form-Fill-Seal-Maschine benötigt möglicherweise einen klaren aktuellen Zustand, Produktauswahl, Alarmpriorität, Einrichtungshinweise und grundlegende Wartungsansichten. Eine größere Kartonier-, Kistenpack- oder integrierte Linie benötigt möglicherweise zusätzliche Rezeptinformationen, Stationsstatus, Umrüstanleitungen, Produktionszähler, Benutzerzugriff und Servicefunktionen.
Erstellen Sie repräsentative Bildschirme vor der Auswahl des Panels. Berücksichtigen Sie die tatsächliche Navigationstiefe, erwartete Produktvarianten, Rezeptnamen, Alarmszenarien, Benutzerrollen, Touch-Ziele, Wartungsaktionen und den Betrachtungsabstand des Bedieners. Dies verhindert einen häufigen Fehler: die Auswahl eines Displays nach der Bildschirmdiagonale, bevor verstanden wird, wie viele Informationen an der Maschine verarbeitet werden müssen.
Ein nützliches Verpackungs-HMI sollte den aktuellen Modus, den aktiven Maschinenzustand, die aktuelle Bedieneraktion und den nächsten zulässigen Schritt verständlich machen. Es sollte den Bediener während des normalen Produktionsbetriebs nicht zwingen, durch detaillierte Diagnosen zu suchen, noch sollte es Konfigurationsaktionen in einer Weise offenlegen, die mit der Zugriffskontrollstrategie der fertigen Maschine kollidiert.
Definieren Sie die Schnittstelle anhand von Rezept- und Umrüstanforderungen
Verpackungsanlagen wechseln häufig zwischen Produktformaten, Verpackungsmaterialien, Etikettierungs-Layouts oder nachgelagerten Handhabungsanforderungen. Das HMI sollte dem Bediener helfen, den genehmigten Umrüstablauf zu befolgen, aber das Display selbst validiert keine mechanischen Einstellungen, Werkzeuginstallation, Sensorposition, Produkteignung oder die endgültige Maschineneinrichtung.
Definieren Sie den für einen Umrüstvorgang erforderlichen Inhalt: Produktidentifikation, zulässige Rezeptauswahl, Einrichtungsschritte, Wartungshinweise, Maschinenzustand, fehlende Voraussetzungen und Wiederherstellungsverhalten. Bestimmen Sie, welche Informationen sichtbar bleiben müssen, während ein Bediener neben der Maschine arbeitet, und welche Informationen zu einer Service- oder Engineering-Ansicht gehören.
PackML-Konzepte können relevant sein, wenn eine Verpackungsmaschine in andere Linienausrüstung integriert werden muss, da sie ein gemeinsames Betriebsmodell fördern. Ihre Verwendung sollte durch die Automatisierungsarchitektur des Projekts bestimmt werden; ein LCD-Modul macht eine Maschine nicht von sich aus PackML-kompatibel.2
Passen Sie die Anzeigeschnittstelle an das tatsächliche HMI-Hostgerät an
Rohe TFT-LCD-Module verwenden normalerweise eine native Schnittstelle wie RGB, LVDS, MIPI DSI oder eDP. Der gewählte HMI-Host muss die exakte Panelschnittstelle, das Timing, das Pixelformat, die Einschaltsequenz, den Steckverbinderaufbau, die Displayausrichtung, die Hintergrundbeleuchtungssteuerung und die Softwarekonfiguration unterstützen.
Überprüfen Sie das Panel-Datenblatt und die Host-Dokumentation gemeinsam vor der Auswahl von Mustern. Prüfen Sie Pin-Belegungen, Timing, Spannungspegel, FPC-Führung, Verfügbarkeit von Display-Treibern, Startsequenz, Einschaltverhalten, Touch-Controller-Verbindung und Servicezugang in der endgültigen Maschine.
Wenn der vorgesehene Host HDMI bereitstellt, das Panel jedoch rohes MIPI DSI, RGB, LVDS oder eDP erfordert, kann ein passives Kabel die Konvertierung nicht durchführen. Das System benötigt einen kompatiblen aktiven Controller oder eine Bridge, die die Videoquelle und das exakte Panel unterstützt. Diese aktive Hardware wird Teil des elektrischen, softwaretechnischen, thermischen, mechanischen und Lebenszyklus-Designs.
Die Display-Unterstützung des Prozessors muss ebenfalls bewusst berücksichtigt werden. Die LCD-Schnittstellendokumentation von NXP beschreibt einen Treiber für ein definiertes Display-Schnittstellen-Peripheriegerät; sie impliziert keine universelle Kompatibilität zwischen Prozessoren, Trägerplatinen, Panels, Kabeln und Betriebssystem-Images.3
Halten Sie die Touch-Eingabe von Video- und Sicherheitsfunktionen getrennt
Die Touch-Schnittstelle ist vom TFT-Videopfad getrennt. Ein projiziert-kapazitiver oder resistiver Touch-Sensor hat seinen eigenen Controller, seine eigene Firmware, Verbindung, Erdungsanforderungen und Host-Softwarepfad. Die LCD-Schnittstelle treibt Pixel auf das Panel, während das Touch-System Eingaben an den Host zurückmeldet.
Die Touch-Auswahl sollte die Maschinenumgebung und den Benutzerarbeitsablauf widerspiegeln. Berücksichtigen Sie Handschuhe, Reinigungsbedingungen, Feuchtigkeit, Verpackungsstaub, Zielgröße, Abdeckglas-Material, nahegelegene Geräte, Erdung und die Folgen unbeabsichtigter Eingaben. Eine allgemeine Behauptung, dass ein Display “kapazitives Touch” hat, reicht nicht aus, um einen zuverlässigen Einsatz in einer bestimmten Verpackungsmaschine zu gewährleisten.
Kritische Maschinenaktionen und Sicherheitsfunktionen müssen durch die gesamte Geräteauslegung adressiert werden. Ein Touchscreen kann den Maschinenstatus anzeigen oder genehmigte Befehle entgegennehmen, sollte aber nicht allein deshalb als Sicherheitsgerät beschrieben werden, weil er in der Nähe von Verpackungsmaschinen installiert ist.
Integrieren Sie das Display in das Maschinengehäuse
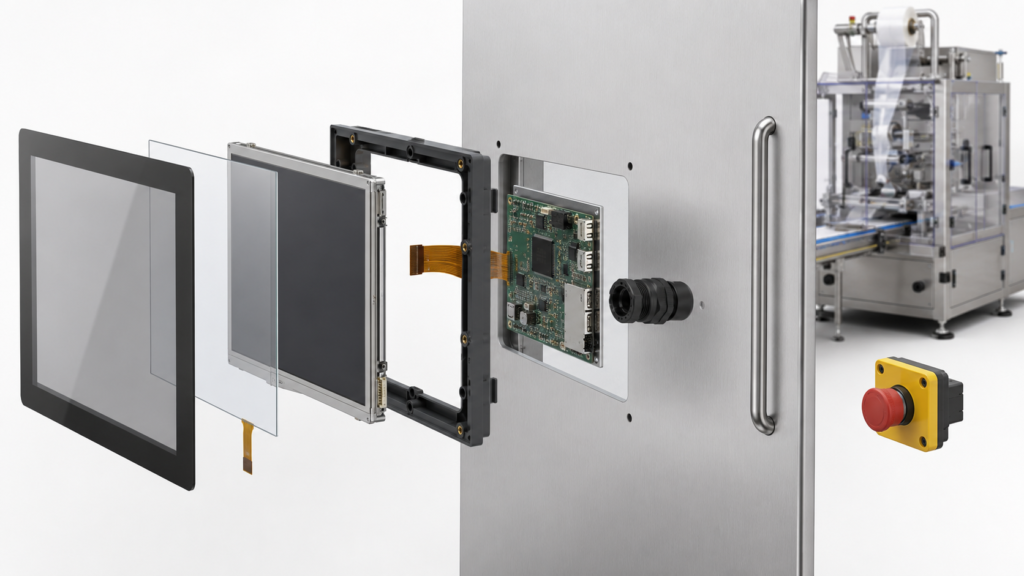
Das fertige HMI muss in die fertige Maschine passen, nicht nur auf einer offenen Werkbank funktionieren. Überprüfen Sie den sichtbaren Bereich, den Gehäuseausschnitt, die Montagemethode, das Abdeckglas, den Betrachtungswinkel, den Steckverbinderzugang, die FPC-Biegegrenzen, die Kabelführung, die Bewegung der Schaltschranktür, den Servicezugang, interne Wärmequellen und die erwartete Beleuchtung um den endgültigen Display-Stapel herum.
Verpackungsanlagen können in Umgebungen mit häufiger Reinigung, Reflexionen von Fabrikbeleuchtung, wechselnden Bedienerpositionen und wiederholtem Zugang zur Maschine installiert werden. Bewerten Sie die Lesbarkeit anhand des vorgesehenen Montagewinkels, repräsentativer Schnittstelleninhalte und der fertigen Abdeckungsbaugruppe, anstatt sich nur auf eine reine Panel-Spezifikation zu verlassen.
Explosionsdarstellung eines TFT-Touchscreens, Touch-Sensors, HMI-Boards und der Maschinentür-Baugruppe für Verpackungsanlagen
Elektrische Leistung, Gehäusetauglichkeit, hygienerelated Designanforderungen, Maschinensicherheit und Konformität sind Eigenschaften der fertigen Maschine. Die alleinige Auswahl eines Display-Moduls stellt keines dieser Ergebnisse sicher.
Planen Sie das Verhalten bei Anlauf, Störung und Wiederherstellung
Das HMI sollte kommunizieren, ob es startet, verbunden ist, sich in Wartung befindet, auf einen Maschinenzustand wartet oder sich von einer Störung erholt. Eine eingefrorene Schnittstelle, eine veraltete Rezeptanzeige oder ein Bildschirm mit verzögerter Kommunikation können beim Bediener Verwirrung stiften, wenn die Anwendung ihren Zustand nicht klar identifiziert.
Definieren Sie das Display-Verhalten für Hochfahren, Host-Neustart, Kommunikationsverlust, Rezeptladen, Moduswechsel, Umrüstungsunterbrechung, Alarmquittierung und kontrollierte Wiederherstellung. Die Maschinensteuerungsarchitektur sollte bestimmen, welche Anfragen in jedem Zustand zulässig sind; das HMI sollte diese Informationen klar darstellen.
Verwenden Sie das Vorhandensein eines Statusbildschirms nicht als Beleg dafür, dass eine Alarmentscheidung, ein Sicherheitszustand, ein Produktergebnis oder ein Maschinenzustand gültig ist. Diese Ergebnisse gehören zur fertigen Steuerungs- und Geräteauslegung.
Validieren Sie das produktionsrelevante HMI
Die Validierung sollte das vorgesehene Display, den Touch-Stapel, den HMI-Host, das Gehäuse, den Kabelbaum, die Anwendungssoftware, die repräsentative Maschinenkonfiguration und die erwarteten Betriebsbedingungen verwenden. Ziel ist es zu bestätigen, dass die Bedienerschnittstelle in ihrem vorgesehenen Kontext funktioniert; es geht nicht darum, mechanische Leistung, Produktqualität oder Sicherheitskonformität aus der Display-Auswahl abzuleiten.
Ein projektspezifischer Validierungsplan kann repräsentative Bildschirminhalte, Betrachtungspositionen, Touch-Bedingungen, reinigungsbezogene Arbeitsabläufe, Einschaltverhalten, Display-Verfügbarkeit, Touch-Initialisierung, Rezeptnavigation, Kommunikationsunterbrechung, Kabelhalterung, Panelzugang und Wiederherstellung nach erwarteten Störungen umfassen.
Ingenieur testet ein Touchscreen-HMI einer Verpackungsmaschine während eines Produktumrüstungs-Workflows
Schreiben Sie Akzeptanzkriterien vor dem Design-Freeze. Begriffe wie “einfach zu bedienen”, “schnelle Reaktion” oder “lesbar” benötigen einen definierten Kontext: den Bildschirminhalt, die Betrachtungsposition, die erwartete Aktion, die Lichtverhältnisse, den Handschuhtyp, die Zielgröße und das Wiederherstellungsverhalten.
Bereiten Sie eine aussagekräftige Anfrage für die Display-Überprüfung vor
Stellen Sie für eine HMI-Display-Überprüfung einer Verpackungsmaschine Folgendes bereit: die Gehäusezeichnung, den Ziel-Aktivbereich, die Display-Ausrichtung, die repräsentative GUI, den Host-Prozessor oder das Host-Board, verfügbare native Display-Schnittstellen, den erwarteten Rezept- und Umrüst-Workflow, Touch- und Abdeckungsanforderungen, Reinigungsbedingungen, Kabelbeschränkungen, die Einschaltsequenz, die Projektphase und den geschätzten Bedarfsbereich.
RJY Display kann verfügbare bestehende Display-Plattformen und projektspezifische Integrationsoptionen in Bezug auf Touch, Abdeckgläser, Hintergrundbeleuchtung, Schnittstelle, FPC, Controller-Board-Koordination und mechanische Passung prüfen. Die Machbarkeit hängt vom bestätigten Modul und den Anwendungsanforderungen ab. Es sollte nicht als Verpflichtung interpretiert werden, eine beliebige LCD-Zellengröße von Null aus zu erstellen oder eine komplette Verpackungsmaschine zu qualifizieren.
Kann ein TFT-LCD-Modul die SPS oder das Bewegungssteuerungssystem in einer Verpackungsmaschine steuern?
Nein. Das TFT-LCD stellt Informationen dar. SPS-Logik, Bewegungssteuerung, Aktuatorverhalten, Maschinenablaufsteuerung und Sicherheitsfunktionen gehören zur fertigen Automatisierungs- und Gerätearchitektur.
Kann ein Touchscreen eine Verpackungsmaschine PackML-kompatibel machen?
Nein. Die PackML-Kompatibilität hängt von der Implementierung der Maschinensteuerung und der Systemarchitektur ab. Ein HMI kann PackML-bezogene Zustände und zulässige Bedieneraktionen darstellen, aber das Display-Modul implementiert den Steuerungsstandard nicht selbst.
Kann HDMI direkt ein rohes MIPI-, RGB-, LVDS- oder eDP-TFT-Panel ansteuern?
Nein. Ein passives Kabel kann HDMI nicht in eine rohe MIPI-, RGB-, LVDS- oder eDP-Panel-Schnittstelle umwandeln. Ein kompatibler aktiver Controller oder eine Bridge ist erforderlich und muss sowohl die Quelle als auch die genauen Panel-Anforderungen unterstützen.
Ist die Touchscreen-Verbindung dieselbe wie die TFT-Video-Schnittstelle?
Nein. Touch verwendet normalerweise einen separaten Sensor, Controller, Verbindung, Firmware und Softwarepfad. Die Display-Schnittstelle treibt Pixel auf das LCD, während das Touch-System Benutzereingaben an den Host meldet.
Was sollte ein OEM für eine HMI-Display-Überprüfung einer Verpackungsmaschine bereitstellen?
Stellen Sie die Gehäusezeichnung, den Ziel-Aktivbereich, die repräsentative GUI, die Host-Plattform, die nativen Display-Schnittstellenoptionen, den Rezept- und Umrüst-Workflow, die Touch- und Abdeckungsanforderungen, die Reinigungsbedingungen, die Kabelbeschränkungen, die Einschaltsequenz, die Projektphase und den geschätzten Bedarfsbereich bereit.